
 English
 русский
 简体中文


Автоматизация распиловки металла — практическое руководство
Когда циркулярная пила перестает зависеть от рук оператора, резка превращается из ручной задачи в повторяемый процесс. Это то, что имеет значение, когда вы оцениваете автоматический дисковый пильный станок, и где многие покупатели переплачивают или занижают спецификации.
Дойдите до конца любой линии резки бара, и вы увидите ту же сцену. Лезвие опускается, оператор разжимает, отодвигает готовую деталь, измеряет следующую, тянет пруток вперед, снова зажимает. За восьмичасовую смену эти перерывы в работе отнимают больше часов, чем лезвие когда-либо проводит в резке.
Исправление обычно не в более быстром лезвии. Это машина, которая закрывает зазор между резами. Автоматическая дисковая пила берет на себя подачу прутка, зажим, позиционирование по длине, резку и выгрузку деталей в рамках повторяющегося цикла — и именно эта последовательность, а не скорость полотна, меняет экономику всего технологического процесса.
Что на самом деле делает автоматическая циркулярная пила
Автоматический круглопильный станок представляет собой автономную режущую ячейку, построенную вокруг вращающегося дискового полотна, которое разрезает заготовку вниз. Автоматическая часть представляет собой полный цикл обработки материала: устройство подачи прутка с сервоприводом подает заготовку после завершения каждой детали, зажимы удерживают пруток с обеих сторон полотна, контроллер позиционирует деталь на запрограммированную длину, а пильная головка циклически выполняет последовательность резки, возврата и удаления стружки без вмешательства оператора.
Это различие имеет большее значение, чем любая цифра в лошадиных силах. Полуавтоматическая пила по-прежнему зависит от того, как оператор позиционирует материал перед каждым распилом, что возвращает изменения в измерениях в цикл. Полностью автоматический станок устраняет эту разницу, поэтому речь идет об управлении процессом, а не о простых инструментах.
Что меняется, когда машина работает сама по себе
Самым непосредственным изменением является последовательность цикла. Ручное распиливание имеет встроенную вариативность, поскольку размеры и зажим слегка изменяются с каждым циклом. Благодаря сервоприводу и фиксированной последовательности станок повторяет одни и те же движения, а длина детали остается стабильной от детали к детали.
Практические результаты заслуживают внимания, прежде чем сравнивать котировки:
- Допуск по длине: правильно настроенная автоматическая циркулярная пила удерживает заготовку от ±0,1 до ±0,3 мм, тогда как ручное позиционирование отклоняется в сторону ±1 мм или хуже.
- Прямоугольность разреза: контролируемая подача вниз и жесткий зажим предотвращают отклонение полотна вбок, поэтому поверхность реза остается перпендикулярной оси прутка.
- Срок службы лезвия: Постоянное давление подачи и автоматическая смазка распылением равномерно распределяют износ, что означает больше резов между заточками.
- Производительность труда: один оператор может контролировать несколько станков, поскольку работа смещается от выполнения резки к управлению результатами.
- Необслуживаемые окна: Благодаря длинному магазину прутка машина может закончить обработку партии после окончания смены.
Лезвие редко было узким местом. Ожидание между сокращениями было.
Ключевые компоненты и что следует тщательно изучить
Автомат хорош настолько, насколько хорош его самый слабый компонент. Вот детали, которые определяют реальную производительность:
| Компонент | Функция | Почему это важно |
|---|---|---|
| Пильное полотно | Режущий инструмент, обычно с твердосплавными напайками. | Определяет качество резки, скорость и стоимость детали. |
| Привод шпинделя | Вращает лезвие с постоянной скоростью. | Прямой привод сохраняет стабильность скорости; зубчатые передачи подходят для тяжелой резки |
| Сервопривод прутка | Продвигает материал на запрограммированную длину | Точность подачи напрямую влияет на допуск по длине. |
| Зажимные тиски | Держите планку с обеих сторон лезвия. | Предотвращайте вибрацию и сохраняйте ровность разрезов |
| ПЛК/контроллер | Выполняет цикл резки | Надежность и простота программирования определяют удобство повседневного использования. |
| Транспортер СОЖ и стружки | Охладите лезвие и удалите стружку. | Влияет на срок службы лезвия, качество поверхности и время простоя при очистке. |
Конфигурации машины: соответствие цикла работе
Автоматические круглопильные станки имеют узнаваемые конфигурации, и различия влияют как на производительность, так и на цену.
| Конфигурация | Лучше всего подходит для | Компромисс |
|---|---|---|
| Ручной или полуавтоматический | Короткие тиражи, смешанные партии, запасные части | Самая низкая стоимость, но постоянство цикла зависит от оператора |
| Полностью автоматический с устройством подачи прутка | Повторяйте партии стержней и трубок в среднем и большом объеме. | Более высокие инвестиции, быстрая окупаемость при высокой загрузке |
| Высокоскоростная твердосплавная циркулярная пила | Цельный круглый стержень и тяжелая трубка, где важна скорость и качество обработки. | Требуется стабильный зажим и строгий контроль стружки. |
| Уголок с ЧПУ или торцовочная пила | Угловые разрезы, рамы и сварные сборки | Дополнительная сложность осей оправдана только тогда, когда углы являются реальным требованием. |
Выбор размера машины в соответствии с вашим материалом, а не в соответствии с брошюрой
Производительность всегда является первой характеристикой, но практический вопрос заключается в том, какие материалы вы на самом деле режете. Твердый стержень ведет себя иначе, чем трубка, а нержавеющая сталь требует от лезвия большего, чем мягкая сталь. Станок, рассчитанный на редкую заготовку диаметром 200 мм, будет резать прутки диаметром 40 мм медленнее и тратить материал при каждом пропиле; слишком маленький размер машины требует дополнительных проходов или вторичной обработки.
Для обработки цельных прутков и труб малого и среднего класса станки класса производительности от 80 до 120 мм обычно обеспечивают наилучший баланс времени цикла, стоимости лезвия и потерь материала.
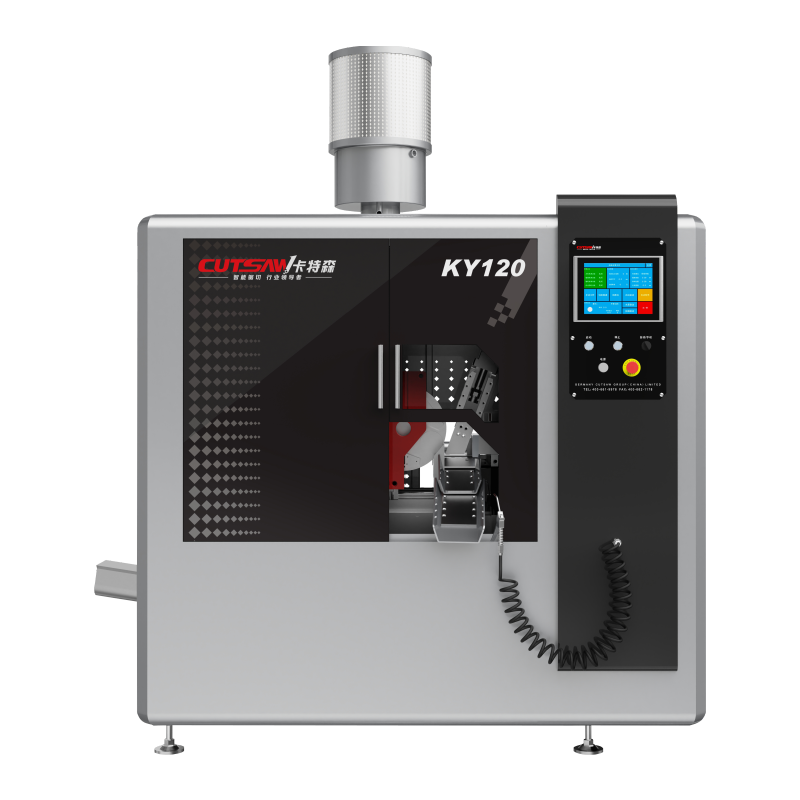 Циркулярная пила KY120 для точной резки труб и стержней Этот станок диаметром 80–120 мм подходит для обработки цельных прутков и труб малого и среднего класса. Варианты лезвий TCT и HSS, а также рукоятка с трехточечным зажимом, круглый пруток, труба и нержавеющая сталь со стабильной подачей и упрощенной наладкой. Посмотреть продукт →
Тип материала имеет такое же значение, как и диаметр. Круглый пруток, труба и нержавеющая сталь имеют одинаковые потребности в подаче, но требуют разных классов лезвий и параметров резки. Машина, настроенная для этих трех материалов, позволяет избежать метода проб и ошибок, который обычно съедает первые недели производства.
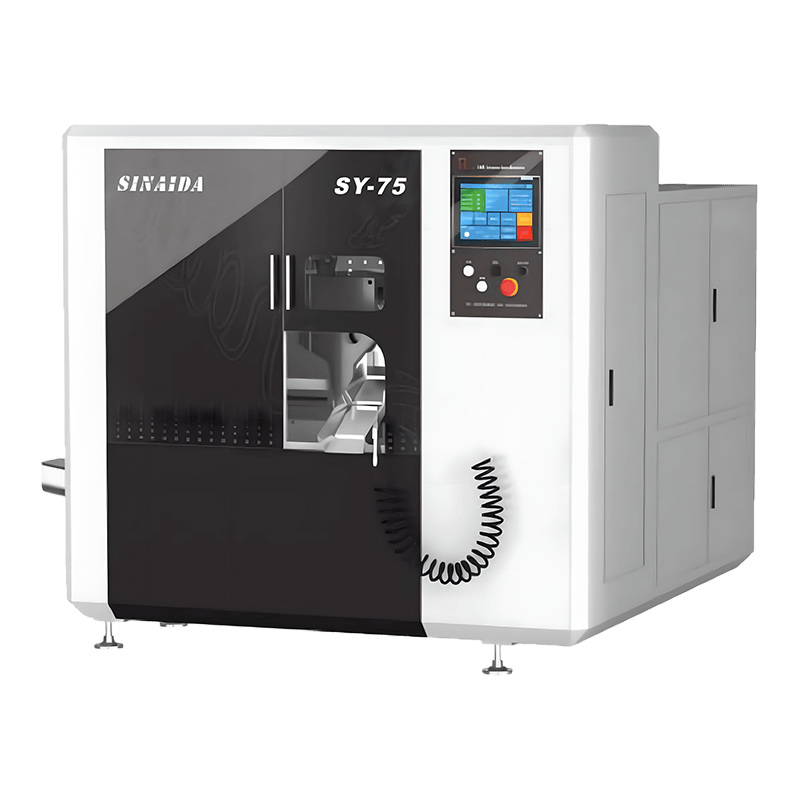 Циркулярная пила SY75 для круглых стальных и нержавеющих труб Этот станок, предназначенный для обработки цельных стержней большего размера и тяжелых профилей, оснащен лезвиями из быстрорежущей стали, выдерживающими удары по высокопрочной нержавеющей стали. Он обеспечивает резку без заусенцев и стабильный зажим, что позволяет выполнять сложные задачи при работе с большими диаметрами. Посмотреть продукт →
Для верхнего предела общего диапазона — больших цельных стержней и тяжелых профилей — станку требуется полотно большего размера, более тяжелый шпиндель и более жесткий зажим. Основывайте это решение на самой крупной реалистичной заготовке, а не на случайной разовой работе, предложенной для получения заказа.
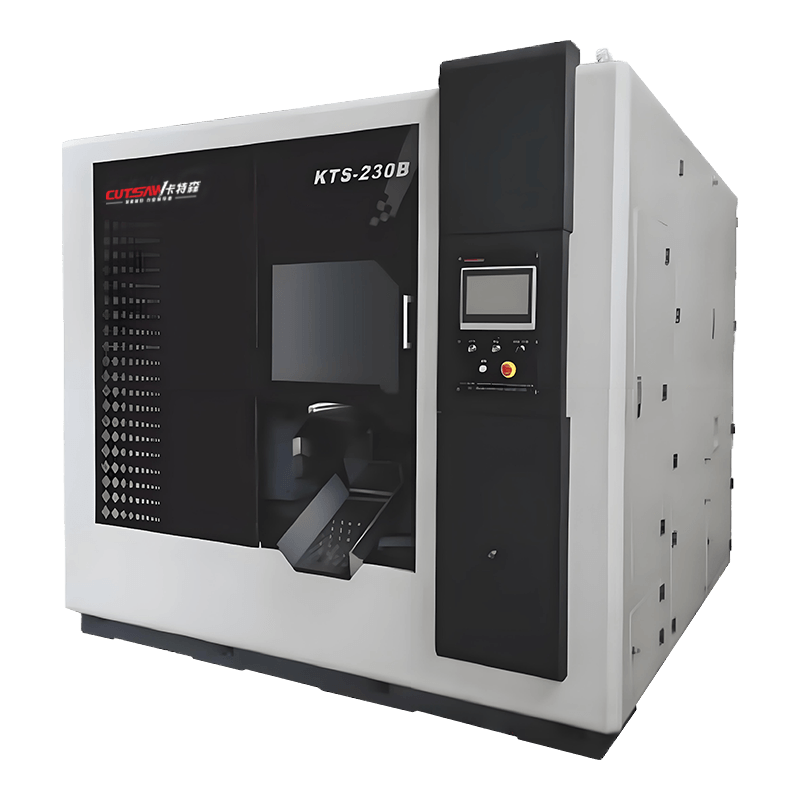 Высокоскоростная циркулярная пила по металлу KY230 с двойной опорой лезвия Эта высокоскоростная циркулярная пила сочетает в себе полотна TCT и HSS в литом корпусе с трехточечным зажимом. Точный редуктор шпинделя и управление одним щелчком мыши поддерживают работу автоматизированных линий, где рабочие детали определяют реальную экономию затрат. Посмотреть продукт →
Что обычно недооценивают при принятии решения о покупке
Основное внимание уделяется цене машины, но именно эксплуатационные детали решают, действительно ли автоматизация окупается.
Управление СОЖ и стружкой. Полностью автоматическая машина непрерывно производит чипсы. Если размеры конвейера СОЖ и стружки недостаточны, станок каждые несколько часов останавливается для ручной очистки, что сводит на нет преимущества автоматизации.
Потеря керфа. Лезвие большего размера удаляет больше материала. Увеличение диаметра лезвия «для будущих работ» увеличивает потери материала при каждом разрезе, а в течение срока действия контракта это становится реальными деньгами.
Хорошо подобранная установка. Когда производительность соответствует фактическому диапазону разрезаемых прутков, станок сохраняет допуск по длине для всего магазина и производит чистые концы без заусенцев, что уменьшает вторичное удаление заусенцев.
Устройства безопасности не являются обязательными. Защитные устройства лезвий, блокировки и аварийные остановки — это то, что отделяет производственную машину от неуправляемого риска. Машины с сертификацией CE оснащены проверенными системами безопасности; проверьте их так же, как вы проверяете выравнивание.
Ошибки выбора, которые проявляются в первый месяц
Спросите любого специалиста по обслуживанию, где автоматические пилы выходят из строя после установки, и вы обнаружите, что продолжают появляться одни и те же три закономерности.
- Покупаю только по максимальному диаметру. Станок, рассчитанный на одну редкую деталь увеличенного размера, режет обычное производство медленнее и тратит больше материала на один пропил. Укажите смесь работ, а не выбросы.
- Игнорирование остатков бара. У каждого стержня остается короткий хвостик, который устройство подачи не может зажать. Планируйте сортировку и возврат остатков, поскольку даже самая производительная машина зависит от чистого потока материала вокруг нее.
- Пропуск проверки соосности. Соосность лезвия и тисков определяет прямоугольность реза. Проверьте это при вводе в эксплуатацию; если позже появятся неровные разрезы, проверьте выравнивание, прежде чем прикасаться к лезвию. практические решения для неровных распилов циркулярной пилой стоит иметь под рукой.
Итог
Автоматический круглопильный станок оправдывает себя, когда работа повторяется, диапазон материалов хорошо изучен, а вспомогательным деталям — СОЖ, удалению стружки, выбору полотна, безопасности — уделяется такое же внимание, как и покупной цене. Для цеховой резки прутков, труб или цельных заготовок постоянными партиями автоматизация не означает замену операторов; речь идет об устранении ожидания между монтажами.
Начните с материалов и диаметров, которые вы режете сегодня, подтвердите допуск по длине, который действительно требуется вашим деталям, и проверьте системы зажима, подачи и удаления стружки с той же строгостью, с которой вы относитесь к двигателю шпинделя. Правильная машина продолжает работать, пока ваша команда тратит часы на работу, которая приносит больше прибыли в час.


